直線上に配置

粉粒体の混合装置
 
<粉粒体ハンドリングの部屋(4)>

 ここでは,粉粒体の混合装置の概要を紹介しています。

粉粒体の混合(mixing,blending)とは :
 2種類以上の粉粒体を,乾いた状態で,あるいはごく少量の液体の入った状態で,均一に分布させる操作(技術)です。
 また,このような混合を,「
固体混合」ということがあります。

粉粒体の混合の目的 : 主なものを以下に列挙します。
(a) 色の均一配合 プラスチックペレットに顔料(着色剤)を混ぜ,射出生成機や押出機にかける場合
(b) 薬効成分の微量配合 製薬時における,基剤と薬効成分との精密(微量)配合
(c) 打錠性の向上(離型性向上) 錠剤製造(打錠)前の基材(薬剤)に対する流動化剤(軽質無水ケイ酸粉体等)および滑択剤(ステアリン酸マグネシウム粉体等)の均一混合
(d) 固相反応の条件を作るため セメント原料や窯業原料の混合
(e) 全工程を通じての配合率の均一化 飼料等の製造工程における栄養成分の一定配合
(f) 数成分の均一化 成分割合の異なるもの同士を混合し,一成分にする
(g) 成分のロット間調整 物理的/化学的性質の異なる粉粒体のロット同士をの均一化

混合装置(混合機)の分類 : 大別すると以下のように分類できます。

 
(1) 容器回転型 : 混合する粉体の入った容器本体を回転し,混合させる。

(回転軸水平タイプ)
1 水平円筒型
2
V型(ブイコン)
3 ダブルコーン型
4
立方体型


(2)容器固定型:粉体の入った容器本体は回転させず,機械撹拌力で混合させる。
    (a)混合羽根で撹拌することにより,混合させる。
     
 (�T)混合羽根の回転軸が水平タイプ
1
リボン型
2
スクリュー型
3 パドル型

      (�U)混合羽根の回転軸が垂直タイプ
1 リボン型
2 スクリュー型
3 円錐形スクリュー型

    (b)気流で撹拌することにより,混合させる。
流動層型(A),(B),(C): 粉粒体ハンドリングの部屋(5)に記述しています。

    (c)重力だけで混合させる: 重力式ブレンダ−(ワンパス型,リサイクル型)
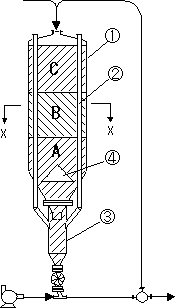
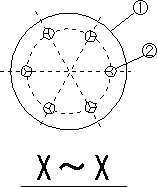
(構造)  ブレンダー本体�@内に,ブレンドパイプ�Aが6本入っており,更にそれらパイプは,それぞれ3室に区切られています (断面X〜X参照)。
また,各室には,2〜5個の流入穴が開いています。
 (したがって全流入穴数は,6×3×(2〜5)=36〜90個となります。)
また,本体下部には,内容物を
マスフローで流下させるためのバッフルコーン�Cが設けられています。
(この効果に関しては
粉粒体ハンドリングの部屋(2)参照)


(A,B,Cは,異なる粒体が3種類投入されていることを示します)

(混合作用)

混合作用は,本体内中心部をまっすぐ流下し排出されるもの(A)と,6本のブレンドパイプ�Aを通って周囲から排出されるもの(B)とが,下部のブレンドチャンバ�B内で合流することにより生じます。

(容量) ブレンダーサイロ容量は,通常5〜500m3程度です。

(種類) (1)ワンパス型 : 混合物は,上部からブレンダ内に投入された後,最初に全容量の10%程度,元に戻すリサイクルを行います(最下部は混合されないため)。その後は,上部からの投入操作をそのまま継続するだけで,連続的に混合されて排出されるので,次工程へ空送されます。

(2)リサイクル型 : 混合物を投入後,リサイクルを150〜200%程度繰り返し,ブレンダ内で完全に混合してから排出する方法です。
(製造メーカ) (株)ナルコ岩井(旧(株)日本アルミ)

  (3)複合型:粉体の入った容器を回転し,他の外力も使用して混合が進行する。
�@ スクリュー型
�A 円錐形スクリュー型


完全混合状態の定義 :
混合が最も理想的に進んだ状態には,以下の2つの状態(1),(2)があります。

(1) 通常では実現できない「理想的な完全混合状態」
(2) 実際に到達することの可能な「統計的な完全混合状態」
これは,各成分粒子の配列がなんの規則性も無く,確率的にランダムな状態をいい,
一般に
「完全混合状態」といえば,この状態をいいます。

(理想的な  
完全混合状態)
(統計的な   
完全混合状態)


混合性能の表現方法 : 上記の理由により,ブレンド性能の表現として,最も
     一般的なものは,
統計的手法によるものです。
       すなわち,混合体から適当な方法で一定量ずつ多数サンプリングし,その結
     果(統計量)から混合性能を表現(推定)する
ものです。

      
      ただし,混合性能として具体的にどのような値を表現するかについては,
    従来から各種提案されていますが,普遍的かつ決定的なものはありません。


なぜなら,この値は混合装置(混合機)への初期投入状態だけでなく,サンプ
     ル量およびサンプル数によっても変わりうるからです。
          
混合度の定義 : 
     (1)混合の度合いを表すもの
分類 混合度の表現 分離状態M0 完全混合Mmax
  I 1 (σ02−σ2)/(σ02−σr2) 0 1
2 1−σ/σ0 0 1
 �U (σ02−σr2)/(σ2−σr2) 1 ∞
 �V σr/σ σr/σ0 1
 
     (2)未混合の度合いを表すもの
分類 混合度の表現 分離状態M0 完全混合Mmax
 �W 1 σ/σ0 1 σr/σ0
2 (σ2−σr2)/(σ02−σr2) 1 0
 �X σ2−σr2 σ02−σr2 0
 �Y 1 σ2 σ02 σr2
2 σ σ0 σr
          (注)1.σ0=初期(混合前)標準偏差,σ02=初期(混合前)分散,
             2.
σr=母標準偏差,σr2=母分散,
             3.
σ=サンプルの標準偏差,σ2=サンプルの分散

    (3)その他の表示例
       �@
変動係数(cov)=σ/m ×100 (%)
            ここで,m=サンプルの平均値

       �A
ブレンドファクター(BF)=σ0/σ
             BFの値から,M=1−σ/σ0=1−1/BFとも表せます。

混合装置の実例 :
   �@コンテナブレンダ− (製造元:(株)ナルコ岩井(旧(株)日本アルミ))
⇒ ⇒
 内部に突起やブレード等の無い金属製コンテナに,60〜70%程度の粉粒体(被混合物)を投入し,所定場所まで移動します。その後駆動機で本体を把持し,20〜30分間ゆっくり回転(5〜20rpm)します。混合後は,所定場所まで移動し排出,もしくは貯蔵後排出します。
 このコンテナブレンダは,内部洗浄が容易で必要な混合性能も得られ,また各種内容物の貯蔵も兼用できることから,粉末製剤を打錠する前の滑択剤混合等に用いられています。

   �A
重力式ブレンダ−(製造元:(株)ナルコ岩井(旧(株)日本アルミ))
上記の図のように,ブレンダー内に,色の異なる3粒体A,B,Cを,層にして33.3%ずつ投入。

(a)10%リサイクルた後,全量を排出しました。(
ワンパスタイプ)
  排出中,一定時間毎にサンプリングし,その中の3粒体の混合比率から混合度Mを算出。
 混合度M=1−σ/σ
0=0.8〜0.9という結果を得ています。

(b)200%リサイクルした後,全量を排出しました。(リサイクルタイプ)
 この場合は,混合度M≧0.9という結果を得ています。


トップ アイコントップページへ戻る                             前のページへ ,次のページへ